



Q8 可以先试样吗?验收标准怎么定?
浏览:5061次A:可以。建议提供样件与胶水,由实锐安排打样验证,确认胶路、胶量、固化效果与节拍后再定型。验收标准建议在合同中明确:重复定位精度指标及测试条件、点胶良率与胶量一致性要求、固化能量实测方法与判定阈值、产能节拍(UPH)、设备接口与数据追溯要求、培训与售后响应时间。
查看详情


A:可以。建议提供样件与胶水,由实锐安排打样验证,确认胶路、胶量、固化效果与节拍后再定型。验收标准建议在合同中明确:重复定位精度指标及测试条件、点胶良率与胶量一致性要求、固化能量实测方法与判定阈值、产能节拍(UPH)、设备接口与数据追溯要求、培训与售后响应时间。
查看详情A:波长不匹配:未核对胶水光引发剂吸收峰,导致能量浪费、固化不彻底。忽视阴影区:产品结构存在遮挡,单方向照射出现欠固化。只看峰值光强不看均匀性:面光源中心与边缘差异过大,抽检难以发现,可靠性测试才暴露。忽视来料公差:未配置视觉定位与测高补偿,导致批量胶路偏移。忽略接口与追溯:未确认 PLC、通信协议与数据上传能力,设备成为信息孤岛。验收只看参数表:建议在工件实际高度实测多点光强与能量
查看详情A:先明确单点/单件的点胶时间与固化时间,再叠加上下料、视觉识别与传送时间,得到单件节拍(CT)。固化环节可通过增加照射面积、提高光强、多工位并行或延长固化通道长度等方式提升产能;点胶环节可通过多头、多阀并行与高速喷射阀提升效率。建议在方案阶段就与实锐工程师确认目标 UPH,避免设备到厂后节拍不达标。
查看详情A:建议先定胶水(或至少锁定候选胶水体系),再匹配设备。因为波长、辐照度、能量密度、固化时间等核心参数都由胶水特性决定。UV 胶并非所有 PACK 或 CCS 点胶场景的通用材料,具体胶水型号及固化条件仍应通过材料资料与实际样件验证确定。
查看详情A:按照射区域形状选光源:局部或窄缝选点光源/线光源,大面积均匀固化选面光源,环形或异形结构选异形灯/环形灯。按生产模式选形态:抽屉式适合小批量与工艺验证,隧道式/在线式适合产线连续生产,真空固化箱适合需消除气泡或特殊气氛的场景。功率密度参考档位:1W/cm² 以下、1~2W/cm²、2~5W/cm²、5W/cm² 以上,需结合胶水推荐辐照度与节拍要求确定;冷却方式可选风冷或水冷。
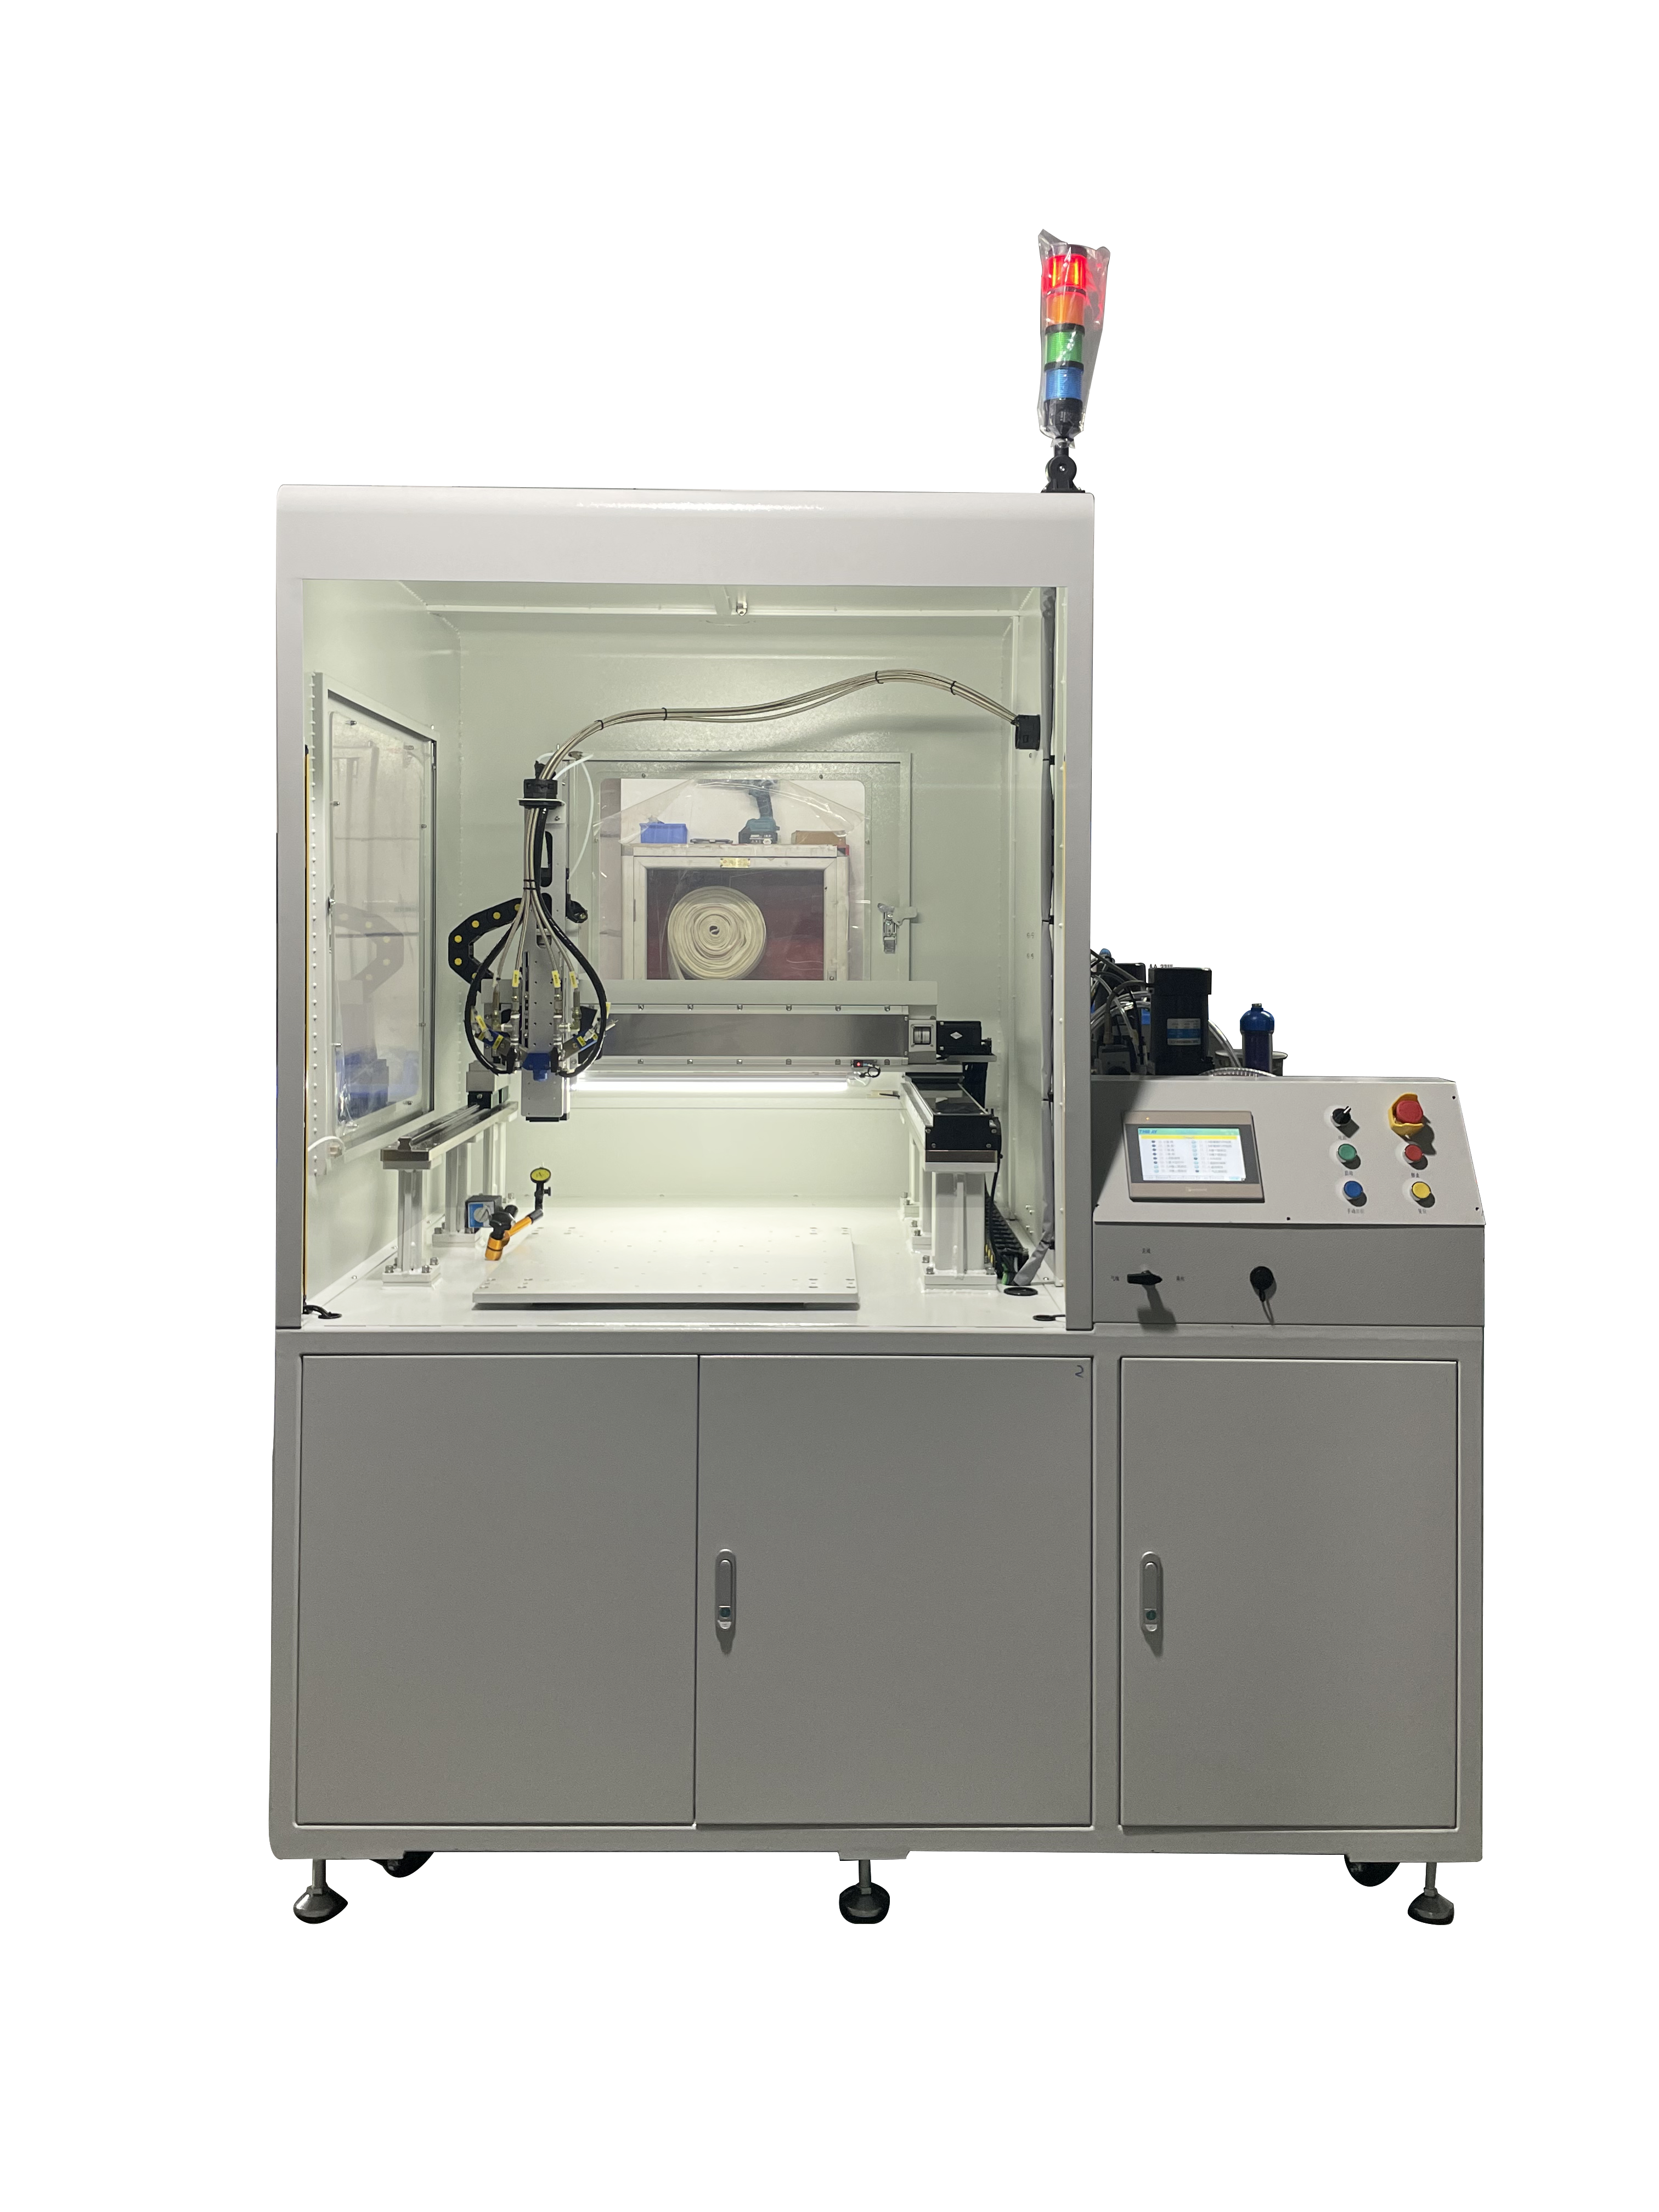
查看详情A:台式点胶机:结构紧凑、通用性强,适合小批量、多品种、工艺验证与实验室场景。立式点胶机:配高精密喷射阀、自动进出料系统、三轴运动系统、视觉识别与胶量检测等,适合高速在线与高精度喷射场景。在线式点胶机:可直接接入产线,适合大批量连续生产。精度指标怎么看:重点关注“重复定位精度”而非绝对精度,同时确认该指标是在何种负载、行程与速度条件下测得。
查看详情A:建议准备:产品图纸或样件、胶水型号及 TDS(含推荐波长、辐照度、能量密度、固化条件)、工艺要求(胶量、胶路、胶层厚度、固化时间)、生产节拍与产能目标、车间条件与产线接口(供电、气源、通信协议)。信息越完整,方案匹配度越高,也能减少后期反复改型的成本。
查看详情A:可以。实锐在线式设备面向自动化生产场景开发,可实现产品自动传输、UV 照射与生产过程管理,支持与前后设备连线作业(Tray 自动传入 UV 照射区域,固化后自动传输至下游设备)。设备采用 PLC + 触摸屏等控制方式,支持 UV 参数设置、固化时间控制、设备状态监控与报警信息管理,满足数字化管理需求。具体通信协议与 MES 对接要求可在项目评估阶段确认。
查看详情A:UV 能量检测用于监控 UV 设备的实际运行能量状态,配合能量计可跟踪光源衰减,帮助稳定固化一致性。能量实时检测系统可在生产过程中持续监测,部分设备还集成 LED 电流电压检测与单颗短路/断路报警,便于及时发现异常。需要注意:在线 UV 能量检测主要监控设备运行状态;材料是否真正固化到位,仍需结合具体材料体系通过实验室测试(如附着力、硬度、盐雾等)评价,两者不能相互替代。
查看详情A:可支持点胶后的胶路、胶量、位置等外观复检,配合自动化流程形成过程管控。面向屏幕行业,实锐提供 LEVEL 150 / 300 / 500 系列检测灯及绿光检测灯,用于表面异物、缺陷等检测场景,也可提供视觉光源相关产品资料。
查看详情A:可通过测高与高度补偿解决:先测量产品实际高度,再由系统自动补偿 Z 轴下针位置,减少离胶、碰胶及胶路尺寸偏差。实锐 RS331(CCD + 点胶 + 测高)集成测高功能;L531-R 高速立式点胶机配置非接触式激光测高、视觉识别与胶量自动补偿,适合高速在线点胶。
查看详情A:工业相机配合光源拍照识别工件特征点,自动补偿来料偏差,避免因来料位置偏差导致胶路偏移。以 TH-LDSY-CCS01 为例:CCD 视觉定位采用工业相机 + 同轴光源,拍照识别工件特征点后自动补偿来料偏差。精度参考:台式点胶机 RS331(CCD + 点胶 + 测高)X/Y/Z 轴重复定位精度优于等于 ±20μm;在线点胶机 TR-K7002 的 X/Y/Z 重复定位精度为 ±0.02mm。实际精度需结合样件验证。
查看详情A:实锐提供施胶、固化、激光应用等自动化解决方案,能力覆盖方案设计、精密加工、组装调试、安装培训与服务支持。在具体环节上,可覆盖自动上下料(如退火炉上下料机)、CCD 视觉定位、精密点胶、测高补偿、UV LED 固化、视觉检测与自动化线配套。
查看详情A:定期用 UV 能量计检测光强,跟踪光源衰减,发现明显衰减及时排查或更换。保持进、出风口畅通,定期清理通风口与散热通道,确保散热良好。保持灯面清洁,避免胶水、灰尘附着影响出光;检查遮光与防护结构完好。实锐设备可配置 UV 能量值检测、LED 电流电压检测及单颗短路/断路报警功能,便于在运行过程中及时发现异常。
查看详情A:当胶水体系为热固型(如环氧、硅胶、部分双组份聚氨酯)、胶层较厚或存在大面积阴影区、产品结构对紫外线不透明时,通常应选热固化。实锐热固化产品线包括在线式热固化隧道炉、立式热固化炉、红外加热隧道炉、热固化箱与热缩炉。以在线烤箱为例,常温至 180℃ 可控,显示分辨率 0.1℃,升温至 180℃ 并稳定不超过 30 分钟,温度波动度可控。实际选择应依据胶水 TDS 的固化曲线(温度、时间)与产能节拍确定
查看详情A:可以。UV LED 属冷光源路线,配合滤光板阻挡红外线,可显著降低工件表面温升,适用于对温度敏感的元件和材料。实锐多款设备采用强制风冷方式配合滤光板,在维持高能量输出的同时控制温度;对散热要求更高的场景还可选择水冷方案。
查看详情A:可采用多方向光源布局提高固化覆盖能力:设备可配置顶部、侧面、底部 UV 光源,通过多角度照射改善受光均匀性。实锐的三面照射流水线(如 UVC-300-F、UVG220)采用三面光设计,配合强制风冷与滤光板阻挡红外线、仅透过紫外光,适合有立面或侧向结构的产品。此外还可结合波长、光强与照射时间的组合优化,或通过夹具设计减少遮挡。
查看详情A:基本关系:能量密度(mJ/cm²)≈ 辐照度(mW/cm²)× 照射时间(s),现场可用紫外辐照计实测后直接估算。固化效果与波长、光强、照射能量、照射时间、胶层厚度以及产品结构遮挡等因素有关,UV 固化设备需要结合胶水供应商提供的工艺参数进行匹配选型。建议验收方式:用紫外辐照计在工件实际高度测多点(例如九点法),记录峰值光强与累计能量,并定期复测,跟踪光源衰减趋势。
查看详情A:波长不是随意选档位,要看胶水光引发剂的吸收峰,应优先参考胶水供应商 TDS 中给出的推荐波长、推荐辐照度与推荐能量密度。若波长与胶水不匹配(例如用 395nm 光源照射主要吸收 365nm 的胶水),会造成能量利用率大幅下降,延长照射时间也难以达到固化效果。实锐可提供 365nm、395nm、405nm、485nm 等常规波长,并支持定制波长与混合波长方案。
查看详情A:按光源形式:UV LED 点光源、线光源、面光源、异形灯(含环形灯)。按设备形态:抽屉式固化箱、隧道式(流水线)固化炉、在线式固化设备、UV LED 真空固化箱、UV 解胶机、全波段固化设备,以及 LED + 汞灯混合固化设备。按生产模式:小批量、工艺验证、补固场景可选抽屉式固化箱;大批量在线生产可选隧道式流水线或在线式固化设备(如 FD 双轨三面光 UV 固化炉);需消除气泡或特殊气氛要求的场景可选真空固
查看详情